全国咨询热线:
156-3176-3921


 工程案例
 客户案例
航空钣金件大多以钛合金、高强铝合金为原料,构件壁厚薄、成型精度要求高,模具作为液压成型工艺的核心工装,直接决定工件的尺寸公差、表面上的质量与批次一致性。航空钣金件成型液压机配套模具精度高、造价昂贵,若模具更换操作不规范,极易出现模具磕碰、定位偏移、密封损坏,不仅造成模具报废,还会引发滑块偏载,损伤液压机机身、立柱与导向部件,带来较大经济损失。熟悉模具更换流程、把控操作细节,同时用好这套成型工装的优势,是航空零部件生产车间稳定加工质量、保障设备长时间运行的关键。
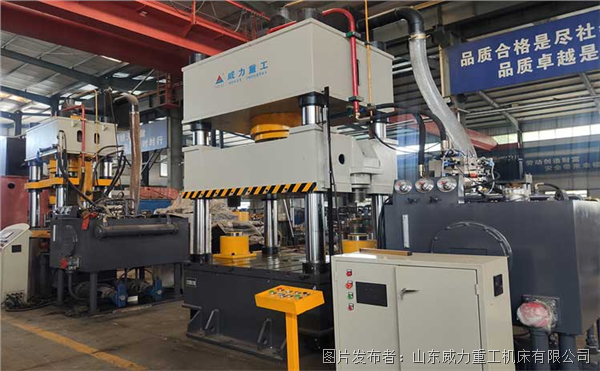
在开展模具更换作业前,需要落实完备的前期准备工作。操作人员一定熟悉航空钣金成型模具图纸、液压机操作规范,提前准备好吊具、扳手、垫块、定位销、防护垫、清洁工具,检查起重设备载荷是不是满足模具重量要求,严禁超载起吊。作业前关停液压机总电源,释放油路内部残余压力,确认滑块停留在安全位置,在设备周边设置安全警示区域,不相关的人员远离作业范围。航空模具型面大多为复杂曲面,表面抛光精度高,提前准备橡胶防护垫,防止吊装过程钢丝绳划伤模具型腔,避免模具表面产生划痕,影响后续钣金件成型外观。
模具吊装与对位环节是重中之重,也是最容易出现损坏的环节。起吊前找准模具重心,保持模具水平平稳起吊,禁止斜拉斜吊、猛起猛落。将模具运送至工作台上方时缓慢下放,对准工作台 T 型槽定位基准,依靠定位销初步定位,不能强行敲击模具校正位置。航空钣金成型对模具同轴度、平行度要求严格,上下模对位之后,需要反复检查模架平行度,确认无错位、无单边间隙。锁紧螺栓时遵循对角分次紧固原则,不要一次性拧紧单侧螺栓,防止模架受力倾斜,后续压制成型时出现偏载,造成工件起皱、壁厚不均。模具固定完成后,清理工作台、模具型腔内部杂物、铁屑,细小杂质会压入钣金件表面,形成压坑,直接引发航空零件报废。
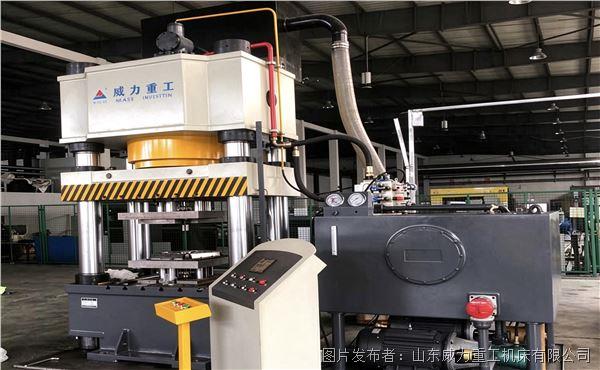
调试与试模阶段同样不可以忽视。全部固定工作完成后,先点动控制滑块慢速下行,观察上下模合模状态,确认无干涉、刮蹭,再逐步设定压力、行程参数。航空钛合金、铝合金板材回弹特性强,新换模具首次试模时,需要采用低压试运行,逐步调整保压参数,不能直接用满负荷压力压制。试模第一件工件之后,对零件尺寸、弧度、壁厚进行仔细的检测,根据检测结果微调模具间隙与工艺参数。更换完成后,还要做好模具信息登记,记录模具编号、适配工件型号、更换日期、调试参数,方便后续生产调取工艺方案。
规范更换模具的前提下,航空钣金件成型液压机搭配专用成型模具的优势可以充分的发挥出来。这类模具适配伺服液压机多段速、稳压保压的功能,能够精准控制压边力,改善钛合金、铝合金薄板深拉伸时容易开裂、起皱的问题。模具模架刚性充足,配合液压机高精密导向结构,批量生产时零件重复精度稳定,满足航空零部件严苛的形位公差标准。一套液压机能够迅速更换不一样的规格模具,切换蒙皮、盖板、筋条等多种航空钣金产品,实现一机多用,降低企业设备采购成本。标准化模具拆装模式,缩短产品换型周期,契合航空制造业多品种、小批量的生产特点。
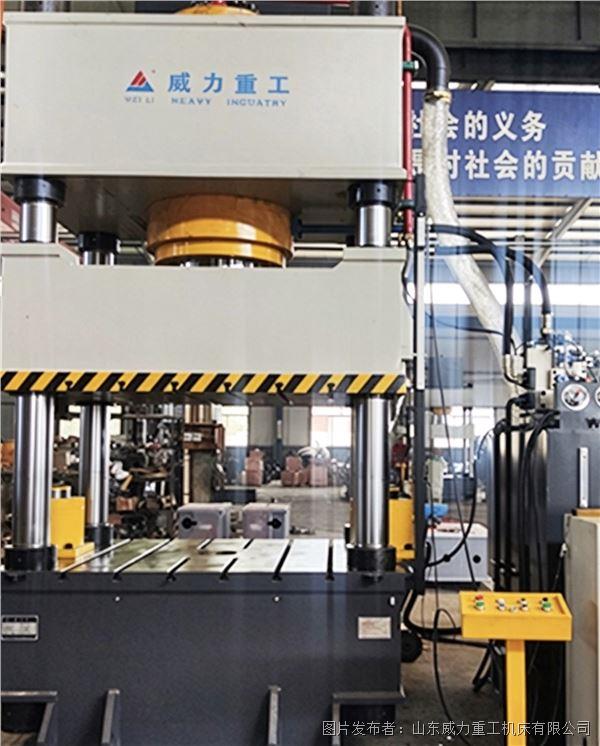
日常使用中还要做好模具的维护保养,更换下来的模具及时清洗整理型腔、喷涂防锈剂,放置在专用模具货架,按照类别存储放置。按时进行检查导柱、导套磨损情况,出现间隙超标及时修复。严格按照流程更换模具,既能保护昂贵工装与主机设备,减少故障停机时间,又能稳定航空钣金件成型品质,降低废品率,为航空零部件生产打造稳定可靠的成型工序。
